


- 迅速な配達
- 品質保証
- 年中無休のカスタマーサービス
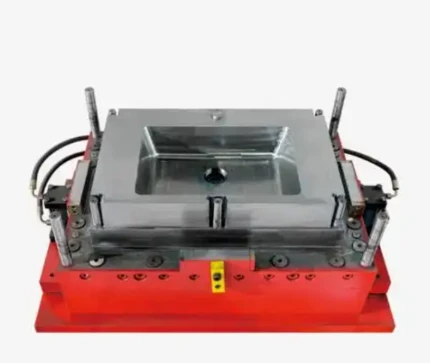
製品説明
メラミン洗面器は、耐摩耗性、耐高温性、掃除の容易さなどの優れた特性を備えており、家庭用バスルーム、ホテルプロジェクト、公共施設などの分野で広く使用されています。{0}メラミン洗面器の品質精度と生産効率は、金型設計の合理性、製造精度、プロセス適応性によって基本的に決まります。この記事では、メラミン盆地型について、基本的な理解、コア構造、製造プロセス、重要な技術ポイント、メンテナンスの側面から包括的に分析します。www.jiutaimuld.net
I. メラミン盆地モールドの基本的な理解とコア機能
1.1 定義と適応性の特性
メラミン洗面器型は、熱硬化性プラスチックのカテゴリーに属するメラミン樹脂(メラミンホルムアルデヒド樹脂)の成形用に特注で作られた特殊な型です。-
金型。熱可塑性プラスチック金型と比較して、高温高圧条件下でのメラミン樹脂の架橋および硬化特性に正確に適応する必要があり、成形後の洗面器が安定した寸法精度、微細な表面質感、および信頼性の高い機械的特性を確保する必要があります。-
1.2 コア機能
メラミン洗面器型の中核となる機能は 3 つの側面に集中しています。まず、成形ベンチマークとして機能し、型キャビティを通して洗面器の輪郭、穴の直径、表面の曲率を正確に複製して、大量生産における一貫性を確保します。第二に、プロセスの適応において役割を果たし、ホットプレス成形プロセスに適合し、メラミン樹脂の完全硬化を達成するには、優れた熱伝導率と耐圧性が必要です。-第三に、科学的な金型構造設計により、離型プロセスを簡素化し、生産サイクルを短縮し、量産効率を向上させ、効率を保証します。
II.メラミン盆地型のコア構造コンポーネント
メラミン洗面器型の構造設計は、洗面器形状の複雑さ、成形プロセスパラメータ、生産設備の特性に基づいてカスタマイズする必要があります。コア構造には主に次の主要な部分が含まれます。
2.1 キャビティとコア
キャビティとコアは金型の中核となる機能コンポーネントであり、一緒にメラミン盆地の成形キャビティを形成します。キャビティは盆地の外面の形状に対応し、コアは内面の形状に対応します。両方の加工精度は、盆地の寸法公差レベルと表面品質に直接影響します。オーバーフロー穴や取り付け穴のある洗面器の場合、金型はキャビティとコアの対応する位置に専用のパンチまたはダイ構造を統合する必要があります。成形後のベインズ表面の良好な表面性状を確保するために、通常、キャビティおよびコアの表面には、表面粗さ精度Ra0.8μm以上の精密研磨が必要です。
2.2 誘導および位置決めシステム
メラミン成形プロセスでは 15-30MPa の高圧負荷がかかるため、製品の廃棄につながる可能性のある型閉じ時のキャビティとコアの位置ずれを防ぐために、高精度のガイドおよび位置決めシステムを装備する必要があります。このシステムは主にガイドピン、ガイドスリーブ、位置決めピンで構成されています。ガイドピンとガイドスリーブは、H7/f6 すきまばめ精密グレードを採用し、スムーズな型閉じと正確な位置決めを保証し、設計要件に応じた槽の壁厚の均一性を保証します。
2.3 加熱および温度制御システム
メラミン樹脂の完全硬化は、150-180 度の特定の温度範囲内で完了する必要があり、加熱および温度制御システムが金型の重要な機能単位となります。金型本体に専用の加熱流路を設け、伝熱油を通過させたり、電熱管を埋め込んだりして均一な加熱を行う加熱方法が主流です。同時に、金型には多点温度センサーと高精度温度制御機器を装備する必要があります。-キャビティのさまざまな領域の温度を正確に閉ループ制御し、不均一な局所温度による不完全な硬化、表面の気泡、構造亀裂などの品質欠陥を回避します。
2.4 離型システム
硬化後、メラミン樹脂は金型表面に一定の接着力を持ちます。科学的な離型システム設計により、表面品質を損なうことなく製品をスムーズに取り外すことができます。脱型システムは主にエジェクターピン、エジェクターチューブ、脱型プレートで構成されています。槽形状の特性に応じてエジェクタピンの配置を最適化する必要があります。深いキャビティや複雑な曲面の盆地の場合は、エジェクタ ピン アレイと脱型スロープ (通常 1-3 度) を組み合わせた設計を採用する必要があります。エジェクターピンの配置により、均一な力の適用が保証され、脱型中の製品の局所的な変形を防ぐ必要があります。一部の高精度金型には、脱型効率と製品の完全性をさらに向上させるために、空気圧による補助脱型機構も装備されています。
2.5 排気システム
メラミン成形工程において、キャビティ内の空気や樹脂の硬化反応により発生する微量揮発性物質の排出が間に合わないと、製品表面に気泡が発生したり、局所的に材料欠損が発生したりすることがあります。したがって、金型は効率的な排気システムを備えて設計する必要があります。通常、排気溝はキャビティのパーティング面やコアのエッジ、複雑な構造のコーナーなどに設置されます。溝の幅は0.02~0.05mm、深さは0.5~1mmに設定されています。これにより、ガスの排出がスムーズになり、樹脂のオーバーフローやバリの発生を効果的に防止できます。

Ⅲ.メラミン洗面器型の製造工程と流れ
メラミン洗面器型の製造には、加工精度、構造強度、表面の耐摩耗性について非常に高い要件が求められます。標準化されたプロセス フローに厳密に従う必要があります。主要な製造プロセスには主に次の主要なステップが含まれます。
3.1 金型設計
設計は製造前の重要なステップです。{0}水槽の3Dモデル、成形プロセスパラメータ、設備仕様などを総合的に判断して行う必要があります。まず、UG や Pro/E などのプロ仕様の 3D 設計ソフトウェアを使用して金型の 3D ソリッド モデルを構築し、キャビティとコアのサイズ パラメーターと表面形状を正確に定義します。次に、ガイドと位置決め、加熱と温度制御、脱型、排気システムの構造レイアウトが完了します。最後にCAEシミュレーション解析を行います。金型流動解析ソフトウェアにより、キャビティ内での樹脂の充填・硬化の全プロセスをシミュレーションし、充填不足や気泡の残留、反り変形などの潜在的な問題を事前に予測・最適化します。
3.2 金型材料の選択
金型材料の選択は、寿命と成形品質の安定性に直接影響します。メラミン成形の高温および高圧条件では、P20 や 718H プリハードン鋼などの高-強度および高-耐摩耗性-合金鋼がキャビティとコアに適しています。-これらの鋼は、予硬化処理後、HRC28~35 の硬度を持ち、優れた切削特性と鏡面研磨特性を備えています。{10}生産量が多い金型や高精度が要求される金型には、H13 や S136 などの焼き入れ焼き戻し鋼を使用できます。焼入れ処理後は硬度がHRC45~50に上昇し、金型の耐摩耗性と寿命が大幅に向上します。ガイド ピンやガイド スリーブなどの金型の他の構造コンポーネントは、強度と耐摩耗性の要件を確実に満たすために、通常 SUJ2 軸受鋼または 45# 合金構造用鋼で作られています。
3.3 機械的加工
機械加工は金型の精度を実現するための中核となる工程であり、主に以下の手順で行われます。
フライス加工:-高精度 CNC フライス盤は、金型ブランクの荒加工および中仕上げ加工に使用され、余分な材料を迅速に除去し、キャビティ、コア、その他の構造プロファイルを最初に形成します。-加工精度は±0.05mm以内で管理可能です。
研削加工:金型表面、ガイドピン、ガイドスリーブなどの主要部品に精密研削処理を施し、表面粗さと寸法精度を向上させます。平面度は0.02mm/m以内にコントロール可能です。
放電加工 (EDM):複雑な曲面や深い溝、狭い溝など、金型内でのフライス加工では難しい部分には放電加工技術が採用されています。電極でワークを放電・腐食させることにより、必要な形状を形成します。加工精度は±0.01mm、表面粗さはRa1.6μmです。
ワイヤ放電加工 (WEDM):金型のパーティング面、エジェクターのピン穴、位置決め穴などの高精度な穴の位置や輪郭の加工に使用されます。{0}加工精度は±0.005mmに達し、金型各部品の組立精度も要求を満たすことができます。
3.4 表面処理
表面処理により、金型の耐摩耗性、耐食性、脱型性を向上させることができます。一般的なプロセスには次のようなものがあります。
研磨処理:キャビティとコアの表面には、粗研磨(Ra3.2μm)、中精密研磨(Ra1.6μm)、次に精密研磨(Ra0.8μm以上)という段階的な研磨プロセスが実行され、形成された洗面器の表面は滑らかで欠陥がないことが保証されます。
窒化処理:金型表面にガス窒化処理を施し、厚さ5~10μmの緻密な窒化層を形成します。表面硬度はHV800-1000に達し、金型表面の耐摩耗性と耐食性を大幅に向上させ、金型の寿命を延ばします。
離型コーティング:一部の高精度金型では、キャビティ表面にテフロンなどの高温耐性の離型コーティングがスプレーされており、メラミン樹脂と金型表面との接着を軽減し、離型の滑らかさと製品表面の完全性を向上させています。-
3.5 アセンブリとデバッグ
金型の各部品の加工が完了したら、精密な組み立てと金型の試作デバッグ手順を実行する必要があります。組み立て段階では、ガイドと位置決め、脱型、加熱、その他のシステムを設計図に従って厳密に組み立て、コンポーネント間の嵌合隙間が適切で、動作がスムーズであることを確認する必要があります。デバッグ段階では、金型をメラミン成形装置に設置し、小規模な試作を通じて成形効果を検証する必要があります。-検査では、製品サイズの精度、表面品質、脱型の滑らかさなどの重要な指標に焦点を当てる必要があります。認定された製品が安定して生産できるようになるまで、キャビティ寸法の修正、加熱温度曲線の最適化、エジェクター ピンのレイアウトの調整など、特定された問題に対して的を絞った調整を行う必要があります。
4. メラミン盆地金型の技術ポイント
4.1 精密制御技術
メラミン製洗面器には、特に取り付け穴や接着面などの重要な部品の寸法精度に対する厳しい要件があります。公差は±0.1mm以内に管理する必要があります。高精度の成形を実現するには、金型製造プロセスで完全なプロセス精度制御を実装する必要があります。-設計段階では、CAE シミュレーションを使用して金型構造を最適化し、成形変形を予測して低減します。加工段階では、高精度 CNC 装置をレーザー干渉計やボールバー計器などのツールと組み合わせて使用し、リアルタイムで加工精度を監視します。-組み立て段階では、キャビティとコアの間の均一で安定したはめあいクリアランスを確保するために、三次元測定器を使用して全範囲の精密検査が行われます。-
4.2 温度制御均一化技術
均一な温度制御は、メラミン槽の硬化品質を確保するための中心的な要素です。局所温度が高すぎると樹脂が過剰に硬化して脆くなる可能性があります。一方、温度が低すぎると硬化が不完全になり、強度に影響を与える可能性があります。-均一な温度制御を実現するために、金型設計では対称的な加熱チャネル レイアウトを採用し、キャビティのすべての領域に均一な熱分布を確保します。高精度の電熱管を多点温度センサーと組み合わせて使用し、閉ループ温度制御システムを構築します。{{4}金型と装置の接続部には断熱層を設けることで熱伝導ロスを低減し、温度制御の効率と安定性を向上させます。
4.3 複雑な形状適応技術
不規則な形状、深い空洞、エンボスパターンを備えたカスタマイズされたメラミン洗面器の場合、金型には効率的な形状適応機能が必要です。深いキャビティ構造の場合、コアの抜き勾配 (通常 1-3 度) が最適化され、離型時の傷を避けるために円弧移行設計が採用されています。複雑な曲面の場合は、5 軸リンケージミーリング技術を使用してキャビティ表面の滑らかさと精度を確保します。エンボスパターンは、高精度の放電加工やレーザー彫刻技術を用いて細部まで再現するとともに、パターンの凹部のエッジに微細な排気溝を設け、成形時の材料欠損を防ぎます。
5. メラミン盆地金型のメンテナンスと耐用年数
5.1 日常のメンテナンスと手入れ
科学的なメンテナンスとケアにより、金型の耐用年数を大幅に延ばすことができます。日常のメンテナンスでは、次の重要な点に重点を置く必要があります。
清掃とメンテナンス:各生産の実行後、キャビティとコアの表面に残った樹脂を速やかに除去する必要があります。樹脂の硬化を防ぎ、その後の成形品質に影響を与えるため、専用の中性クリーナーと柔らかい布を組み合わせて拭き取ってください。
潤滑とメンテナンス:スムーズな動きを確保し、摩耗率を減らすために、ガイド コラム、ガイド スリーブ、エジェクター ピンなどの可動部品に高温耐性の潤滑油を定期的に塗布してください。-
温度制御システムの検査:温度制御システムの精度と信頼性を確保するために、加熱管と温度センサーの動作精度を定期的に検証してください。損傷したコンポーネントは直ちに交換してください。
精密検査:50,000 ~ 100,000 回の金型サイクルの生産ごとに、三次元測定器を使用して金型の主要な寸法が検査されます。-キャビティの摩耗または変形が検出された場合は、適時に修理措置を講じる必要があります。
5.2 耐用年数に影響を与える要因
メラミン洗面器型の通常の耐用年数は、通常 500,000 ~ 1,000,000 回です。特定の寿命は、次の重要な要因によって影響されます。
金型材質:高強度-かつ高-耐摩耗性-鋼(H13、S136 など)を金型に使用すると、通常の鋼で作られた金型と比較して耐用年数が 50% 以上長くなります。
製造精度:-高精度の加工と組み立てにより、金型の使用中の摩耗が軽減され、金型の寿命が延びます。
動作条件:成形温度が標準範囲を超えたり、圧力変動が大きすぎたり、連続的に高強度の生産を行ったりすると、金型の疲労や老化が促進されます。{0}
メンテナンスとケア:規格に従って定期的にメンテナンスを行う金型は、成形品質の安定性を確保しながら、実質的に寿命を 30% 以上延長することができます。
VI.結論
メラミン洗面器金型は洗面器生産の中核設備として、その設計レベル、製造精度、メンテナンス品質によって製品の品質と生産効率が直接決まります。メラミン洗面器市場がパーソナライゼーション、高精度、長寿命を目指してアップグレードされているため、金型業界は、新しい高強度金型材料の適用、インテリジェントな温度制御システムの開発、5 軸リンク処理と CAE シミュレーションの緊密な統合などの主要技術を継続的に突破する必要があります。-同時に、メラミン洗面器業界の質の高い発展を中核的に支えるため、金型の高度な保守管理を強化する必要があります。{4}}
人気ラベル: メラミン洗面器金型、中国メラミン洗面器金型メーカー、工場, 消毒剤製品用の金型, フィットネス製品用の金型, ビニール袋用の金型, 再生可能エネルギー製品用の金型, スポーツ用品用の金型, ウェルネス製品のカビ


