


BMC シンクモールド
I. 定義と用途 BMC シンク金型は、主にキッチンやバスルーム向けの BMC (バルク モールディング コンパウンド) 複合材料シンクの圧縮/トランスファー成形用に特別に設計された特殊なツールです。 BMC材料は、不飽和ポリエステル樹脂、チョップドガラス...で構成されています。
- 迅速な配達
- 品質保証
- 年中無休のカスタマーサービス
製品説明
I. 定義と適用
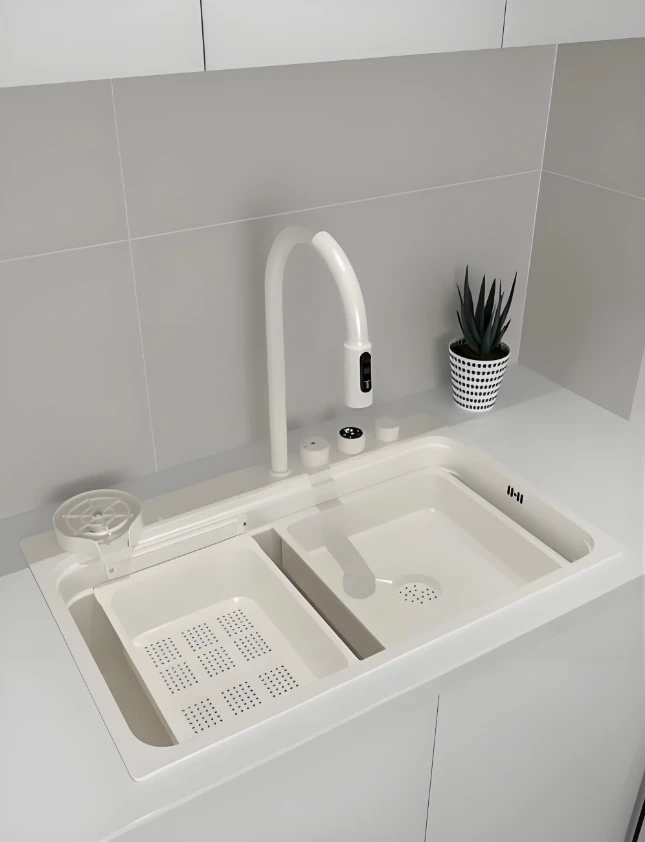
BMCシンクモールドは、主にキッチンやバスルーム向けの BMC (Bulk Molding Compound) 複合材料シンクの圧縮/トランスファー成形用に特別に設計された特殊なツールです。 BMC 材料は、不飽和ポリエステル樹脂、チョップド グラスファイバー、鉱物フィラー、およびさまざまな添加剤で構成されています。 BMC 材料で作られた金型によって形成されたシンクは、高剛性、耐食性、耐熱性、低収縮、滑らかな表面などの主要な利点を備えており、従来のステンレス鋼やセラミックのシンクを効果的に置き換えます。対応する BMC シンク金型は、成形プロセス中の高温、高圧、およびガラス繊維の摩耗に長期間耐える必要があるため、高精度のホットプレス金型のカテゴリに分類されます。-
II.コア設計パラメータと構造
1.キャビティとパーティング面
収縮補正:BMC の収縮率は 0.2% ~ 0.8% であり、金型キャビティのサイズを反対方向に補正する必要があります。 Ra0.4μm以下の鏡面研磨を施し、水槽の表面質感を向上させます。
抜き勾配角度:金型の固着やエッジの欠けを防ぐために、1 度~2 度 (内面はわずかに小さくても構いませんが、外面は十分である必要があります)。
パーティング面は平面を優先してください。複雑な構造の場合は、段付きパーティングを使用し、オーバーフロー溝に合わせてバリを抑制する必要があります。
2. 排気システム:硬化すると小分子ガスが発生します。流れ端、リブ位置、コーナー部には深さ0.01~0.03mm(幅3~5mm)の排気溝を設ける必要があります。大型水槽の場合は、真空補助排気装置を装備できます。{6}排気溝が深すぎるとオーバーフローが発生する可能性がありますので厳禁です。
3. 温度制御システム:金型温度140~160度、温度差±5度以内。複数の熱電対監視ポイントを備えたゾーン温度制御 (ゲートおよび厚壁領域を個別に制御)、加熱ロッド/オイル循環によって加熱されます。局所的な過熱や不均一な硬化を防ぎます。
4. 排除と誘導:-耐摩耗性のガイド ピンとブッシュ (HRC58+) が使用されています。エジェクタ ピンは、突き出し時の変形を防ぐために、目に見えない面に均等に配置されています。-。大型金型の場合はリターン機構とセーフティロックを追加します。
5. ゲートとランナー:トランスファー金型は、円形のメイン ランナー + 扇形 / サイド ゲートを使用します。ランナーは滑らかで、十分な断面積を持つ必要があります。- BMC は粘度が高いため、充填抵抗を減らすために細長いランナーは避けてください。
Ⅲ.金型材質と表面処理
|
作業状態 |
推奨鋼材 |
表面処理 |
平均余命の参考 |
|
バッチサイズ 100,000 回以下 |
P20H、718H (32~36 HRC に事前硬化)- |
クロム処理、窒化処理 |
80,000 ~ 100,000 の金型サイクル |
|
バッチサイズ > 100,000 回 |
H13、2344 (HRC 48 ~ 52 まで焼入れ) |
CrN PVD および TD コーティング層 |
200、000 + テストの実行 |
IV.成形工程のポイント
1. 給餌:BMC 材料を 40 ~ 60 度に予熱し、定量的に供給します(供給しすぎるとバリが発生する可能性があり、供給が不十分だと材料不足が生じる可能性があります)。
2. 成形と圧力:単位面積圧力は30~50MPaとしてください。大型の水槽には大型の油圧プレスが必要です。
3. 硬化:145度程度で硬化します。硬化時間は最大肉厚(1.2~1.5分/mm)に基づいて計算されます。
4. 脱型と後処理:{1}}温度が 80 度以下になったら型を外します。必要に応じてフラッシュを取り外し、マットまたは抗菌コーティングを施します。

V. 一般的な欠陥と解決策
1. 気泡/ピンホール:不十分なベントまたは金型温度が低すぎる → ベントチャネルを深くし、金型温度を上げ、真空を作動させます。
2.過度のフラッシュ:不均一なクランプ圧力または深すぎるベント チャネル → 圧力を調整し、パーティング表面を最適化し、ベント チャネルの厚さを減らします。
3. 表面フローマーク:充填速度が不適切または温度が不均一 → 射出・保圧速度を調整し、ゾーン温度制御を実施します。
4.金型の貼り付け:抜き勾配不足、または表面処理不良 → 抜き勾配を大きくし、クロムメッキ・PVDコーティングを再塗装してください。
VI.金型のメンテナンスとケア
1. キャビティの清掃のために機械を停止するたびに、専用の洗浄剤を使用して樹脂残留物を除去します。硬い工具で鏡面をこすらないでください。
2. ガイドピンやエジェクターピンの潤滑状態を定期的に確認し、加熱システムや温度制御の精度を校正してください。
3. 機械を長期間使用しない場合は、防錆処理を行い、密閉して乾燥した環境に保管する必要があります。-
VII.結論
BMC シンクの成形用の中核となる精密ホット プレス ツールとして、設計の合理性、材料選択の科学、プロセスの標準化、BMC シンクの金型のタイムリーなメンテナンスが、BMC シンクの成形品質、生産効率、耐用年数に直接影響します。実際のアプリケーションでは、3 つの重要なポイントを厳密に制御する必要があります。1 つは、BMC 材料の収縮率を正確に制御し、キャビティ設計を最適化することです。第二に、成形不良を避けるために金型温度の均一性とスムーズな排気を確保します。第三に、生産量に基づいて、コストと耐用年数のバランスを考慮して、金型鋼材と表面処理方法を合理的に選択します。同時に、金型の定期的な洗浄、潤滑、および校正により、金型の耐用年数を効果的に延長し、生産コストを削減できます。さらに、BMC 材料と SMC 材料の互換性の違いについて明確にする必要があります。 BMC 材料は、薄肉、複雑な形状、-表面-精度の高い小型シンクに適しています。-対応する金型設計では、成形製品がキッチンやバスルームのシナリオの用途要件を確実に満たすように、排気システムと温度制御に重点を置く必要があります。
人気ラベル: BMC シンク金型、中国 BMC シンク金型メーカー、工場, フードグレードのカビ用のBMC型, レーザー表面処理のためのBMC金型, 精密製造用のBMC金型, スプレーコーティング仕上げ用のBMC金型, 熱表面処理のためのBMCカビ, 溶接装置用のBMC金型


