


LFT (長繊維熱可塑性プラスチック) 複合材料の圧縮成形金型への応用
Jan 16, 2026
LFT は高性能複合材料の一種であり、繊維長が通常 5 ミリメートル以上に維持されるという主要な利点を備えています。{0}短繊維強化材料や熱硬化性材料と比較して、優れた機械的特性、リサイクル性、成形の柔軟性を備えています。-圧縮成形プロセスは、密閉型操作、正確に制御可能な圧力、バッチ生産における強力な安定性という特徴を備えており、LFT 材料の大規模用途の中核となっています。-両者の協調的な適応により、自動車、新エネルギー、家電製品などの複数の分野で成熟したアプリケーション システムが形成され、製品の軽量化とグリーン アップグレードの中核的なサポートを提供しています。
I. LFT 材料と圧縮成形プロセス間の互換性の基礎
LFT と圧縮成形ツール間の効率的な互換性は、材料特性とプロセス原理の深い調整から生まれます。材料レベルでは、LFT は主にポリプロピレン (PP) とポリアミド (PA) を主流のマトリックス樹脂として使用し、ガラス繊維やカーボン繊維などの強化繊維と組み合わせて、専用の含浸プロセスを通じて長尺、ストリップ、またはブロック状のプリフォームに加工します。-。これらのプリフォームは加熱すると優れた流動性を示し、圧縮成形プロセスの圧力下で金型キャビティに完全に充填できます。さらに、繊維長の損失は制御可能な範囲内にあります - 圧縮成形プロセスでは、最終製品の平均繊維長を 4 ~ 20 ミリメートルに維持でき、この点で射出成形を大幅に上回ります。これにより長繊維の強化効果が最大限に発揮され、製品の耐衝撃性、耐クリープ性、耐熱性が大幅に向上します。
技術レベルでは、LFT 成形は主に LFT-G(顆粒成形)と LFT-D(オンライン直接成形)の 2 つの技術ルートで構成されており、どちらも成形金型に効率的に適用できます。このうちLFT-Gは長さ12{9}}25ミリメートルの顆粒を原料としており、25ミリメートル程度の顆粒が圧縮成形に適しています。金型内で加熱、可塑化、加圧した後、製品の繊維長は 3.2-6.4 ミリメートルに安定して維持されます。一方、LFT-D は、オンライン配合、繊維含浸、プリフォームの押出、成形を単一プロセスに統合し、半製品の加工段階を排除します。-。繊維長は10〜50ミリメートルまで柔軟に調整でき、繊維含有量、樹脂配合、添加率は成形品の特定の要件に応じて正確に調整できます。複雑な構造の金型の成形要件に対応し、成形サイクルを60秒以内に短縮することができ、大量生産の効率を大幅に向上させます。
金属、SMC(シートモールディングコンパウンド)、GMT(ガラス繊維マット強化熱可塑性プラスチック)などの従来の材料と比較して、LFT(長繊維熱可塑性プラスチック)圧縮成形製品は、コストと性能のバランスにおいて大きな利点があります。金属と比較して、金型や加工設備への投資が少なく、製品の軽量化効果は30%以上に達し、コンポーネントの全体的な強度が高いため、後続の組み立てプロセスを削減できます。 SMC と比較して、LFT 圧縮成形プロセスは無臭で無毒であり、スクラップはリサイクルして再利用でき、成形速度は数倍速く、製品の強度と衝撃靭性は優れています。- GMTと比較して、LFT原材料は流動性が高く、より複雑な金型キャビティに適応でき、材料コストが低くなりますが、コア性能は基本的に同じです。

II. LFT圧縮成形金型設計のポイント
LFT 材料の流動性特性と繊維保持の要件により、圧縮成形金型の構造設計、温度制御、排気システムに特定の要求が課せられます。設計の合理性は製品の品質や生産の安定性に直結します。
1. 金型構造設計
キャビティ設計は、LFT プリフォームの流れパターンに完全に適応し、繊維の凝集や破損を引き起こす可能性のある鋭い角や狭いスロットを避けるために勾配ランナー構造を採用する必要があります。同時に、キャビティの均一な充填を確保するために、製品の複雑さに基づいてゲートの位置と数を最適化する必要があります。 LFT-D プロセスの場合、切断による材料の無駄を削減し、材料利用率を 95% 以上に高めるために、金型のキャビティ サイズはオンライン押出プリフォームの仕様に正確に一致する必要があります。さらに、金型のパーティング面は、特に公差管理が厳しい自動車産業の部品やバッテリー パック部品の場合、加熱中の溶融物のオーバーフローを防ぐために高精度のシールを備えた設計にする必要があります。これにより、製品の寸法精度が確保されます。-
2. 温度および圧力制御設計
金型にはゾーン温度制御システムを装備し、LFT マトリックス樹脂の特性に基づいて適切な温度パラメータを設定する必要があります。PP- ベースの LFT の圧縮成形温度は通常 180- 220 度に制御されますが、PA ベースの LFT の場合は、より高い耐熱性要件があるため、プリフォームの完全な可塑化を確保し、繊維への熱損傷を防ぐために温度を 200 ~ 240 度に上げる必要があります。圧力制御の観点から、金型は基本押出圧力 4 ~ 6 MPa、圧縮成形圧力 5 ~ 15 MPa に耐えることが必要です。圧力負荷率は油圧システムによって正確に制御され、過剰な圧力による繊維の破損を防ぎながら製品密度を確保し、製造不良率を 1% 未満に保つ必要があります。
3. 排気および脱型設計
LFT圧縮成形時には、微量の揮発性物質が発生し、キャビティ内に残留空気が残留します。したがって、金型には、パーティング面やランナーの端などの重要な位置に排気チャネルがあり、チャネルの幅と深さを正確に制御して、溶融物の漏れを防ぎながら空気と揮発性物質の迅速な排出を促進する必要があります。脱型システムは、変形や繊維剥離の原因となる可能性のある、取り出し中に製品にかかる不均一な力を避けるために、多点均一な取り出し構造を採用する必要があります。-さらに、金型キャビティ表面に固着防止処理を施すことで、脱型のスムーズさを向上させ、後続のトリミング工程の作業負荷を軽減することができます。
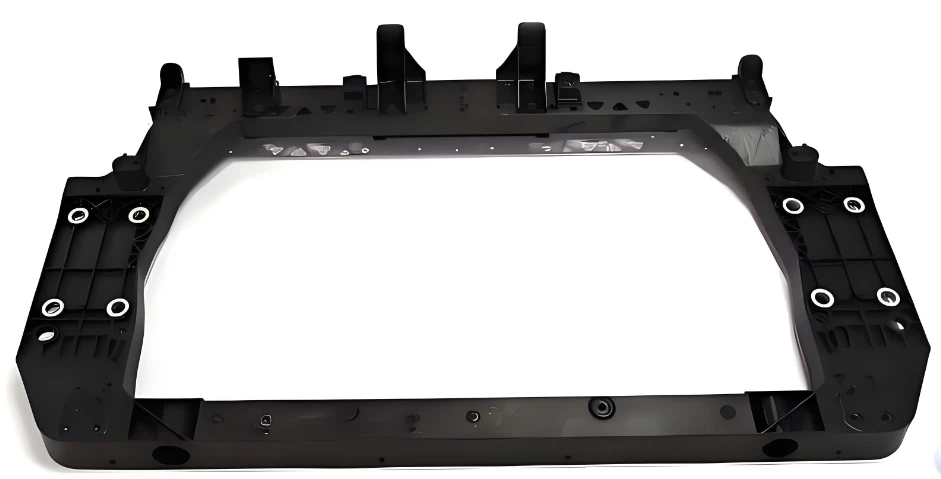
自動車用フロントフレーム
Ⅲ.圧縮成形金型における LFT の主要な応用シナリオ
1. 自動車産業: 軽量構造部品の主要なソリューション
自動車産業は、LFT 圧縮成形技術の最も成熟した応用分野です。軽量化と ELV 環境規制のトレンドにより、LFT 圧縮成形製品は、構造部品および半構造部品の大量生産において、金属や熱硬化性材料に広く取って代わりました。-フロントエンド モジュール、バンパー ビーム、インストルメント パネル フレームなどのコンポーネントでは、コスト面での利点と成形安定性により、LFT-G 圧縮成形製品が主流となっています。たとえば、フォルクスワーゲン ゴルフ V のフロントエンド フレームは、LFT-D 圧縮成形を使用して製造されており、構造強度と軽量化の要件のバランスが取れています。
新エネルギー車の分野において、LFT成形は中核を担う技術です。 NIO ET5 のバッテリー パックのエンド プレートには、ガラス長繊維で強化された PA6 LFT 素材が採用されており、ライン成形金型の LFT-D によって形成されます。繊維長保持率は35mmに達し、引張強度は180MPaに達します。成形サイクルにかかる時間はわずか 90 秒で、従来のアルミニウム合金製エンドプレートと比較して重量が 35% 削減されます。同時に、優れた絶縁性能を備えており、バッテリーの短絡のリスクを効果的に回避します。シャーシの縦梁やバッテリーパックの保護板などは、成形金型構造の最適化により耐石衝撃性、耐腐食性、軽量化を両立し、寿命は10年または20万kmに達します。また、シートフレームやスペアタイヤ収納部などの部品には、複雑な構造を金型で一体成形できるLFT成形技術を採用し、部品点数の削減と組立コストの低減を実現しました。
2. 家電業界: 高性能コンポーネントのアップグレードへの道-
家電分野では、LFT 成形技術は主に、特に耐荷重と振動の要件がある洗濯機やエアコンの部品など、従来の材料の不十分な強度と限られた耐用年数の問題を解決するために使用されています。{0}有名な洗濯機メーカーは、LFT-G PP-LGF 50% 素材を使用して、成型金型を通してドラムコンポーネントを成型しています。金型の温度と圧力のパラメーターを最適化することにより、製品の機械的特性が 30% ~ 40% 向上し、コンポーネントの耐摩耗性と耐振動性が大幅に向上します。現在、2,000 トンを超える材料がバッチで適用されています。また、LFT成形品はエアコンの室外機用ブラケットや冷蔵庫の耐荷重構造部品などに使用されており、軽量化を図りながら耐候性や寿命を向上させ、屋外や複雑な作業条件での使用要求に応えます。
3. その他の分野: シナリオ-ベースの拡張アプリケーション
建設機械分野では、保護板や作業台などにLFT成形品が使用されています。金型の最適化により、衝撃や腐食に強い構造設計を実現しています。金属部品に比べ軽量で低コストです。建設分野では、LFT 成形品はその耐候性と断熱特性を利用して、屋外での長期間の使用シナリオに適した特殊な金型を介して装飾パネルや耐荷重ブラケットなどに成形されます。-新エネルギー分野では、グリーンエネルギーの発展動向に合わせて、太陽光発電ブラケットや蓄電装置のシェルなどにもLFT成形技術が採用され、軽量化と断熱性能の一体化を実現しています。

LFT 新エネルギー車用バッテリートレイ
IV. LFT 成形アプリケーションの主な利点と技術的課題
1. アプリケーションの主要な利点
前述のパフォーマンスとコストの利点に加えて、LFT 成形アプリケーションには、大きな環境価値とバッチ生産の利点もあります。熱可塑性 LFT 材料はリサイクル可能であり、生産廃棄物やスクラップ製品は、粉砕および顆粒化した後、成形に再利用でき、循環経済開発政策に沿って、機械的特性の保持率が 85% 以上になります。- LFT成形金型は密閉成形特性によりVOCの排出がなく、生産環境の改善に効果を発揮します。同時に、成形サイクルがハンド レイアップ プロセスと比較して 60% 以上短縮され、欠陥率が低く、大規模な大量生産の要件を完全に満たします。-さらに、LFT の材料配合は高い柔軟性を備えており、金型と材料配合を協調的に最適化することで、さまざまなシナリオの特殊なニーズを満たすために、難燃剤や UV 安定剤などの添加など、カスタマイズされた製品機能を実現できます。
2. 既存の技術的課題
LFT 成形アプリケーションは比較的成熟してきましたが、依然としていくつかの技術的なボトルネックに直面しています。まず、繊維分布の均一性を制御することが困難です。金型流路の設計が不適切であると、繊維の凝集や不均一な配向が発生し、製品性能の一貫性に影響を与える可能性があります。第二に、複雑な構造の製品の成形が難しい。深いキャビティや薄肉の部品の場合、ブランクの充填不足や過剰な繊維の破損を避けるために、金型の温度フィールドと圧力フィールドを正確に制御する必要があります。第三に、金型のコスト適応性が不十分である。高-精度の LFT-D 成形金型には初期投資が高くつき、中小規模のバッチ生産の経済効率に一定の影響を与えます。

LFTトレイ
V. 適用動向と開発の方向性 今後、圧縮成形金型における LFT の適用は、「高性能、高効率、低コスト」の 3 つの主要な方向に沿って繰り返しアップグレードされるでしょう。
素材レベルでは、炭素繊維強化LFTと高性能樹脂マトリックスの複合適用が徐々に推進される予定です。-専用の圧縮成形金型の設計と組み合わせることで、製品の比強度がさらに向上し、航空宇宙などのハイエンド分野への応用が拡大します。-プロセスレベルでは、LFT-D テクノロジーは引き続き最適化されます。金型とオンライン押出システム間のインテリジェントな相互作用により、成形パラメータのリアルタイムかつ正確な制御が実現され、成形サイクルが短縮され、繊維保持率が向上します。-金型レベルでは、統合金型、迅速な金型交換技術、シミュレーションによる最適化設計の適用がますます普及するでしょう。{8}}ブランクの流動軌跡や繊維の分布状態をシミュレーションで予測することで、金型構造を事前に最適化することができ、金型試作のコストとサイクルを削減します。
一方、環境保護政策の継続的な強化とさまざまな業界での軽量化需要の向上により、LFT成形技術は鉄道輸送部品や医療機器のシェルなどの新興分野での応用が加速すると考えられます。金型と材料の共同イノベーションは、アプリケーションの境界を突破する中核的な推進力となり、LFT 成形アプリケーションの「代替」技術から「最先端」技術への変革を促進します。


